

ANSI/ISO-osien valitseminen alumiinin sorvaukseen: Käytännön opas
Sep 08, 2026
Sorvisi on asennettu 6061-T6 alumiiniliitosten aamukäyttöön, ja piirustus vaatii 0,8 µm Ra-pintakäsittelyä. Pitimessä edelleen oleva sisäosa toimi hyvin viime viikon terästöissä, ja se pettää sinut tänään. Alumiini on pehmeää, tahmeaa ja altis hitsautumaan leikkuureunaan, joten teräkselle suunniteltu geometria tuottaa repeytyneitä pintoja, kasaantuneita reunoja ja hukkaa materiaalia. Vastaus on valita ei-rautametallien sorvaukseen tehty terä, ja ANSI/ISO-merkintäjärjestelmä antaa sinulle tarkan sanaston, jolla voit tehdä sen luotettavasti.
Kuinka lukea ANSI/ISO-lisäosien nimitykset
ISO 1832 -merkintäjärjestelmä, joka on hyväksytty Pohjois-Amerikassa nimellä ANSI B212.4, kuvaa välikkeen muotoa, välyskulmaa, toleranssia ja mittoja kompaktissa kirjain- ja numerojonossa. Ensimmäinen merkki määrittelee muodon, toinen välyskulman, kolmas toleranssiluokan, neljäs lastunmurtajan ja reiän tyylin ja viides - seitsemäs merkki määrittelevät piirretyn ympyrän, paksuuden ja nokan säteen.
| asema | Mitä se määrittelee | Alumiiniystävällinen arvo |
|---|---|---|
| 1 | Aseta muoto | C (80° timantti), D (55° timantti), T (60° kolmio) |
| 2 | Poistokulma | C (7°) |
| 3 | Toleranssi | G (maapinnat) |
| 4 | Reikä ja lastunmurtaja | T (upporeikä), alumiinikohtainen lastunmurtaja |
| 5 | Kirjoitetun ympyrän koko | Yleiset koot: 09 (9,52 mm), 12 (12,7 mm) |
Alumiinille kolmannella sijalla on enemmän merkitystä kuin useimmat koneistajat odottavat. G-toleranssiterä on hiottu joka puolelta, mikä antaa terävän ja yhtenäisen leikkuureunan. M- tai U-toleranssilla muovatut terät ovat teräkselle ja valuraudalle tarkoitettuja vahvempia mutta tylsempiä. Alumiinilla muotoiltu reuna työntää materiaalia, tuottaa lämpöä ja muodostaa kasatun reunan. Hiotusterät maksavat hieman enemmän, mutta ne ovat ero puhtaan 0,4 µm:n pinnan ja repeytyneen 3,2 µm:n pinnan välillä.
Miksi alumiinin sorvaus vaatii erilaista geometriaa
Alumiinin alhainen sulamispiste, korkea sitkeys ja taipumus kylmähitsaukseen tekevät siitä yhden anteeksiantavimmista ja silti turhauttavimmista materiaaleista. Anteeksiantava osa on nopeus: alumiinia voidaan leikata nopeudella 400-600 m/min pinnoittamattomalla kovametallilla, mikä ylittää huomattavasti tyypilliset teräsnopeudet, ja leikkausvoimat pysyvät pieninä. Turhauttava osa on rakennettu reuna. Alhaisilla nopeuksilla tai tylsällä reunalla alumiini hitsautuu terään. Hitsaus kasvaa, ja seuraava kierros repeää työkappaleen pinnan.
Positiivinen kallistuskulma muuttaa leikkauksen mekaniikkaa. Positiivinen haravageometria leikkaa pehmeän alumiinin pois kyntämisen sijaan, mikä vähentää leikkausvoimaa ja lämpöä. Tästä syystä luotettavimmissa alumiiniterissä on positiivinen geometria: CCGT, DCGT ja TCGT ovat kaikki riippuvaisia maadoitusreunoista, joissa on korkea positiivinen kallistus. Kiillotettu haravan pinta on yhtä tärkeä. Peilinpehmeä yläpinta vähentää kitkaa, rikkoo tartunta ja pitää leikkuualueen puhtaana.
Oikean väligeometrian valitseminen
Neljä geometriaa kattaa lähes kaikki alumiinisorvaukset. Valinta riippuu saavutettavan osaominaisuuden muodosta ja leikkuuterässä vaadittavasta lujuudesta.
| Lisää tyyppi | Kulma | Tyypillinen käyttö |
|---|---|---|
| CCGT | 80° timantti | Monipuolinen sorvaus, matalat leikkaukset, hyvä reunalujuus |
| DCGT | 55° timantti | Viimeistely, pienet halkaisijat, kierre |
| TCGT | 60° kolmio | Yleinen sorvaus, suuremmat syöttönopeudet, raskaampi massan poisto |
| VBGT | 35° timantti | Kopiosorvaus, kapeat urat, vaikeapääsyiset ominaisuudet |
Aloita CCGT- tai TCGT-geometrialla yleistä työtä varten. C-muoto tasapainottaa reunan lujuuden ja työkappaleen pääsyn, kun taas T-muoto on vahvempi ja hyväksyy raskaamman syötön. Viimeistelyä varten DCGT, jonka nokkasäde on noin 0,2 mm, leikkaa puhtaamman profiilin ja vähemmän tärinää. Valitsetpa minkä muodon tahansa, varmista, että terässä on G-toleranssi, kiillotettu haravapinta ja alumiinille suunniteltu lastunmurtaja, jos toimittaja tarjoaa sellaisen.
Nopeudet, syötteet ja leikkauskäytännöt
Alumiinin työstettävyys sallii aggressiiviset parametrit, mutta terägeometria asettaa silti rajan. Päällystämättömällä kovametallilla ja tulvajäähdytysnesteellä 6061-T6-tanko voi toimia 450-600 m/min leikkausnopeudella, 0,15–0,25 mm/kierrossyötöllä ja 1–3 mm:n leikkaussyvyydellä rouhintaa varten. Viimeistelyä varten nosta nopeus arvoon 600 - 800 m/min, laske syöttö arvoon 0,05 - 0,10 mm/kierros ja käytä syvyyttä 0,2 - 0,5 mm.
| Toiminta | Nopeus (m/min) | Syöttö (mm/kierros) | Leikkaussyvyys (mm) | Odotettu Ra (µm) |
|---|---|---|---|---|
| Roughing | 450–600 | 0,15–0,25 | 1,0–3,0 | 1,6–3,2 |
| Viimeistely | 600-800 | 0,05–0,10 | 0,2–0,5 | 0,4–0,8 |
| PCD viimeistely | 800-1500 | 0,05–0,15 | 0,2–1,0 | 0,2–0,4 |
Käytä runsasta tulvajäähdytysnestettä voitelukykyä parantavalla lisäaineella, jos koneessa on sellainen; 8-10 % puolisynteettinen pitoisuus toimii hyvin. Kun tulvajäähdytysnestettä ei ole saatavilla, ilmapuhallus estää lastujen leikkaamisen uudelleen. Alumiinin kuivaleikkaus on mahdollista suurilla nopeuksilla, mutta kiillotettu haravapinta on välttämätön tarttumisen estämiseksi. Pidä leikkuunopeus yli 250 m/min aina kun mahdollista; sen alapuolelle muodostunut reuna palaa jopa hyvällä geometrialla.
Kuinka välineiden laatu näkyy valmiissa tuotteissa
Yhteys hyvin valitun välikappaleen ja laadukkaan viimeistellyn osan välillä perustuu pinnan eheyteen, mittojen vakauteen ja toistettavuuteen. Sorvattu alumiiniosa, jossa on karkea tai tahriintunut pinta, kertoo, että leikkuureuna on pettynyt, ja kun reuna rikkoutuu, seuraa mittapoikkeama. Jos kyseisen osan on liityttävä muiden kanssa, saranatappi sen reiässä tai lukitusmekanismi sen kotelossa, tulos näkyy kiinnittymisenä, vuotoina tai ennenaikaisena kulumisena.
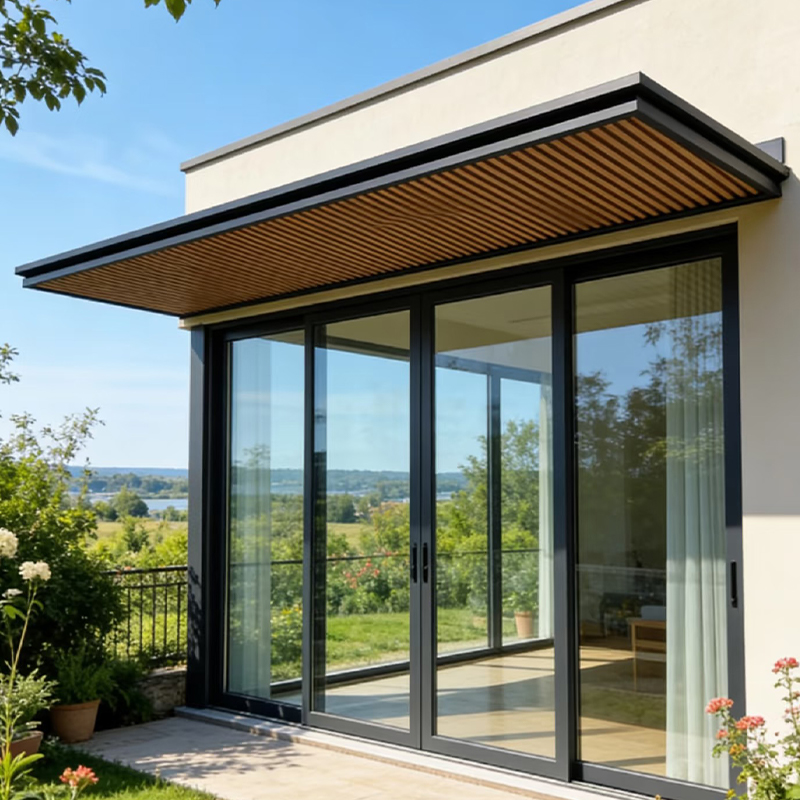
Rakennustuotteissa nämä pienet osat saavat suuret kokoonpanot toimimaan. Liukuikkunan sujuva toiminta riippuu teloista ja lukitusosista, jotka on koneistettu tiukoille toleransseille; huono viimeistely tarkoittaa tässä ikkunaa, joka helisee tai kieltäytyy liukumasta.
 Vasen-oikea liukuva alumiiniikkuna kaksiuraisilla teloilla Tämä liukuikkuna käyttää tarkkuuskoneistettuja rullia ja monipistelukkoja, jotka osoittavat suoraan artikkelin pointin pienistä osista, jotka määrittävät sujuvan toiminnan. Sen kaksiurainen ruostumaton teräsjärjestelmä ja EPDM-tiivisteet lupaavat luotettavan ja vähän huoltoa vaativan suorituskyvyn. Näytä tuote →
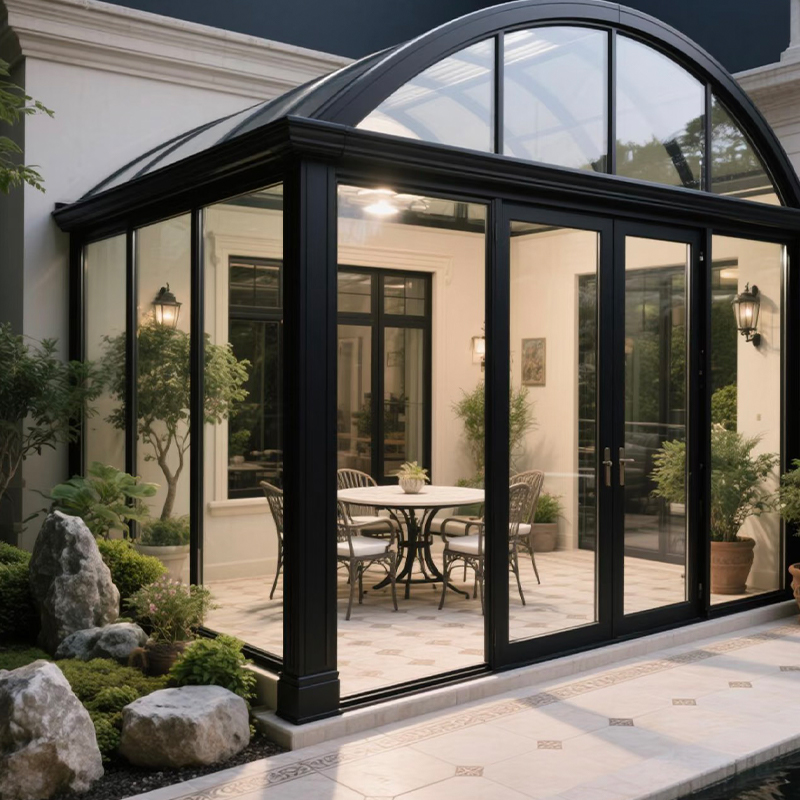
Katto-ovet eivät eroa toisistaan. Niiden kääntösaranat ja monipistelukot sisältävät sorvattuja komponentteja, ja pehmeällä napsautuksella sulkeutuvan oven ja pakotettavan oven välinen ero määräytyy näiden osien viimeistelyn ja toleranssin mukaan.
 Alumiininen kehysovi monipistelukituslaitteistolla Pisteoven vahvat saranat ja monipistelukot korostavat sorvattujen komponenttien toleranssin tärkeyttä, kuten edellisessä kappaleessa todettiin. Se tarjoaa turvallisen, helinättömän sulkemisen jatkuvilla EPDM-tiivisteillä eristystä ja säänkestoa varten. Näytä tuote →
Yksittäiset verhoseinäjärjestelmät ovat riippuvaisia koneistetuista liittimistä, kannakkeista ja kiinnikkeistä, jotka on koottu tiukasti nimellismittoihin. Yksi toleranssin ulkopuolinen sorvattu osa voi jättää paneelin istumaan millimetrin verran ylpeäksi ja luoda ilma- tai vesivuotoreitin julkisivun poikki.
 Yksiosainen alumiiniverhoseinä korkeisiin julkisivuihin Tämä tehtaalla koottu verhoseinäjärjestelmä perustuu tarkasti koneistettuihin liittimiin ja kannakkeisiin, mikä vastaa artikkelin keskustelua julkisivukokoonpanojen toleranssista. Sen yhtenäinen rakenne nopeuttaa asennusta ja varmistaa tasaisen tiivistyksen suurissa projekteissa. Näytä tuote →
Kun projektia kohden tarvitaan tuhansia tällaisia komponentteja, jopa yhden prosentin romutusaste tulee kalliiksi ongelmaksi. Siksi konepajat, jotka toimittavat alumiini-ikkuna- ja oviteollisuus vaihda erityisiin alumiinisisäkkeisiin sen sijaan, että tyytyisit terästyökaluihin. Sama kurinalaisuus pätee jokaiseen, joka sorvaa alumiinia talon sisällä: lue ANSI/ISO-koodi, lataa hiottu ja kiillotettu positiivinen harava ja tarkista pinnan viimeistely erän alussa. Jos näet tahroja, korjaa työkalu ennen nopeuden säätämistä. Jokainen, joka määrittelee ikkunajärjestelmiä, löytää siihen liittyvän opastuksen liukuikkunoiden osto- ja asennusopas .
Yksinkertainen lisäosien ostamisen tarkistuslista
Kun avaat työkaluluettelon, pidä tämä luettelo edessäsi:
- Varmista, että muoto, ympyrän koko ja paksuus vastaavat pidiketaskua.
- Edellytä G-toleranssiluokkaa hiotulle, terävälle leikkuureunalle.
- Etsi kiillotettua haravan pintaa; ohittaa pinnoitetut terässuuntaiset insertit.
- Valitse positiivinen haravageometria ja aja yli 250 m/min nopeudella.
- Testaa yhtä lisäosaa todellisessa osassa ennen kuin ostat suuren laatikon.
ANSI/ISO-koodi kertoo tarkalleen, mitä laatikossa on. Muutaman minuutin tarkastus koneella kertoo, sopiiko tämä erittely sovellukseesi. Alumiinin sorvaukseen terävät, kiillotetut, positiiviset terät eivät ole neuvoteltavissa; kaikki muu on muuttuja, jota voit säätää.
- mobiili
- KATEGORIA
- Kotiin
- Tuotteet
- Tietoja meistä
- Uutiset
- FAQ
- Ota yhteyttä
- Tuotteet
- Alumiini-ikkuna-sarja
- Alumiininen ovisarja
- Alumiini Sunroom-sarja
- Alumiininen kattoluukku sarja
- Alumiininen louver-sarja
- Alumiininen kaide-sarja
- Alumiininen verhoseinä
- Alumiinipaneeli
- Ovien, ikkunoiden ja verhoseinien apumateriaalit alumiinista
- Ota yhteyttä
-
-
+86-137 5720 8001

-
[email protected]

-
Room 102, Building 7, No. 399 Shushan Road, Hudong Street, Wuxing District, Huzhou City, Zhejiangin maakunta, Kiina

-